Ключови технически точки на инструментите за формоване на автомобили GMT
Sep 09, 2026
Термопластичните композитни материали, подсилени със стъклени влакна GMT-, с техните изключителни предимства на леко тегло, устойчивост на удар и възможност за рециклиране, се прилагат широко в големи структурни компоненти за нови енергийни превозни средства, като щитове на батерии, протектори на дъното и предни-модули. За разлика от традиционния термореактивен SMC компресионен процес на формоване, GMT формоването използва процес, включващ външно предварително нагряване на листовия материал и охлаждане на матрицата за оформяне, което налага специални изисквания към твърдостта на инструментите, системите за контрол на температурата, структурите на срязване и съвместимостта на автоматизацията. Този документ се фокусира върху големите автомобилни GMT компоненти и представя структурния дизайн на термопластични инструменти за формоване, ключови точки за контрол на температурата, често срещани проблеми и съответните решения за оптимизация на процеса.
I. Обща структура на работното приспособление (големи автомобилни части)
1. Корпус на кофражна рамка
Материал: P20 / 718H закалена стомана с HRC30 - 36 твърдост. Удебелена рамка и задни подсилващи ребра, за да издържат на 10 - 20 MPa високо налягане и да предотвратят деформиране на големи-форми поради натиск.
Повърхността на кухината на формата е полирана с Ra0.8 - 1.6 μm; ъгълът на теглене е 3 градуса - 5 градуса за предотвратяване на повърхностни драскотини по време на изваждане на големи части; прецизни направляващи щифтове и направляващи втулки + позициониращи щифтове за контролиране на затварящата междина и потискане на светкавицата.
Срязващ ръб: Разтеглива вертикална структура на срязващ ръб, директно срязване вътре във формата, намаляване на последващия процес на подрязване и контролиране на дебелината на светкавицата.
· Система за изхвърляне: Много{0}}точково синхронно изхвърляне, предотвратяващо изкривяване по време на изхвърляне на големи-размерни части; може да се интегрира с вакуумна тръба за подобряване на качеството на повърхността.
2. Система за термично управление [Ядрото на GMT инструментите]
Основната разлика между GMT и SMC: SMC формите се нагряват непрекъснато; GMT работните тела са основно за охлаждане.
1. Разделен кръг за охлаждаща вода с висок{1}}поток-отвор (от съществено значение за големи части)
За големи парчета с размер над един метър, разликите в скоростта на охлаждане в различните дебелини на стените и позициите на ребрата могат лесно да причинят остатъчно напрежение и деформация на изкривяване; с помощта на разделен независим контрол на температурата, ключовите зони могат да бъдат направени за извършване на конформно охлаждане, постигане на балансирано разсейване на топлината и осигуряване на стабилност на размерите.
1. Локално спомагателно отопление: Електрическите нагревателни тръби могат да бъдат конфигурирани в зоната за инсталиране на вградената част и зоните с дебели ребра, за да се избегне преждевременно охлаждане и недостиг на материал.
Работна температура на матрицата: 60 - 90 градуса; Предварително нагряване извън пещта за листов материал: 170 - 190 градуса, строго забранете превишаването на 230 градуса, за да се предотврати разграждането на PP матрицата.
3. Интерфейс за автоматизирана адаптация
· Запазен интерфейс за обработка на материали за механичните ръчни и ограничителни блокове за позициониране на листа;
· Интегрирана маслена и въздушна верига; съвместим с тонаж на хидравлична преса: 1600 - 4000t голяма хидравлична преса.

II. Основни характеристики на типичните автомобилни GMT компоненти и инструменти
|
GMT части |
Основни моменти от дизайна на работното облекло |
|
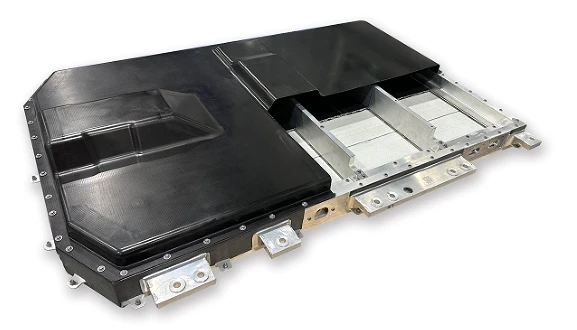
Защитен капак на батерията |
Плоска-площа с голяма площ + плътни усилващи ребра; зоново охлаждане; рамка на матрицата с висока твърдост; множество издатини за монтаж; в-изрязване на мухъл |
|
Предпазна табела за долната част на автомобила |
Високо съотношение на страните, тънка стена; контролно изкривяване; вакуумен ауспух; нисък фланец |
|
Скоба за преден-модул |
Множество вградени части; сложни вдлъбнатини и изпъкналости; контролира потока на материала, предпазвайки влакната от прекомерно срязване |
|
лъч против -сблъсък |
Дебел{0}}структурни компоненти; Адекватно задържане на налягането; Балансирано охлаждане за осигуряване на ударна ефективност |
III. Основни разлики между GMT Tooling и SMC Tooling
|
проект |
Термопластична GMT инструментална екипировка |
Термореактивни SMC инструменти |
|
Принцип на формоване |
Листовият материал се загрява предварително извън пещта, а формата се охлажда и втвърдява (физическа фазова промяна) |
Формата непрекъснато се нагрява и смолата претърпява химическо втвърдяване и кръстосано -свързване. |
|
система за контрол на температурата |
Използва основно зоново охлаждане |
Непрекъснато отопление (нагревателно масло / електрическо отопление) |
|
цикъл на формоване |
45-90 s |
3-6 мин |
|
рециклиране на материали |
Компонентите могат да бъдат смачкани и използвани повторно. |
нерециклируеми |
|
Риск от провал |
Умора при студен и горещ цикъл, запушване на воден път, износване на ръба на острието |
Окислителна-корозия при висока температура |
IV. Често срещани повреди на широкомащабни-инструменти за GMT и мерки за избягване на дизайна
Изкривяване на част, отклонение на размерите:Основната причина е неравномерното охлаждане; решения: разделно охлаждане, оформени водни канали, оптимизиране на разликата в дебелината на стената, разумно допустимо свиване.
Нарушение на потока на влакната и недостатъчна локална сила:Ограничаване на разполагането на суровини; Сегментиран контрол на скоростта на затваряне на формата, за да се предотврати силно измиване и изместване на влакната.
Прекомерен летящ ръб:Подобряване на твърдостта на рамката на формата; подобряване на точността на позициониране на направляващите колони; оптимизирайте разстоянието между ножовете за срязване
.Острият ръб бързо се износва:Локално закаляване на режещия ръб.
Деформация при деформиране:Извършете множество синхронни екструзии и задайте подходящ ъгъл на теглене за формата.
V. Пълен GMT процес на формоване
Рязане на GMT листов материал → Предварително нагряване в пещ с горещ въздух при 170 - 190 степен → Автоматична ръка бързо подава материала в кухината на детайла → Бързо затваряне на хидравличната преса → Задържане на високо-налягане (10 - 20 MPa) → Охлаждане и оформяне вътре в матрицата → Вътрешно срязване и подрязване → Синхронно изхвърляне → Отстраняване на детайла и влизане в следващия цикъл.