


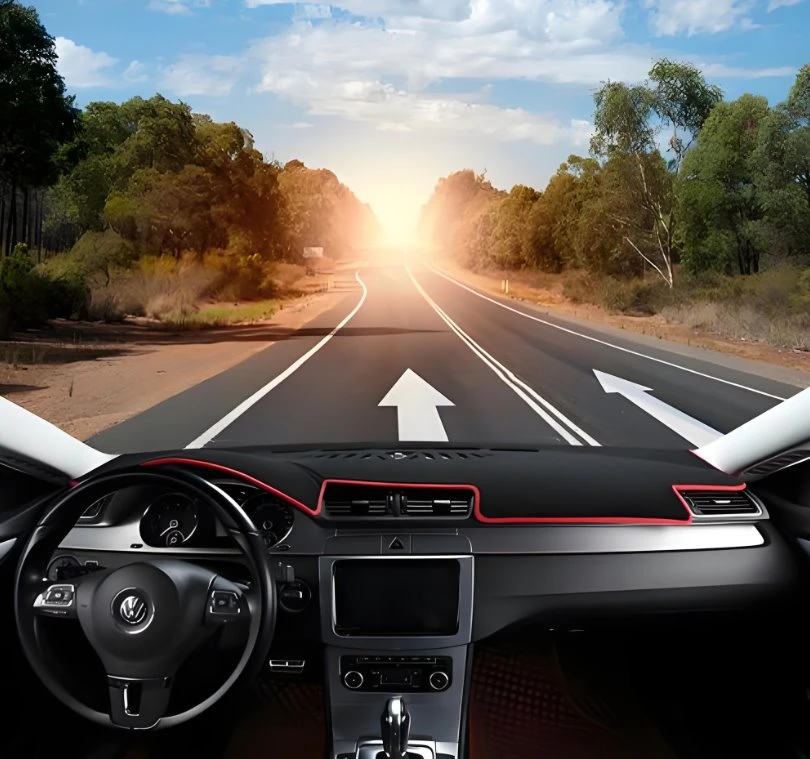
Инжекционна форма за автомобилно арматурно табло
Таблото на автомобила, като основен компонент от интериора на автомобила, пряко определя естетическото качество на автомобила, точността на сглобяване и потребителското изживяване.
- Бърза доставка
- Гарантиране на качеството
- Денонощно обслужване на клиенти
представяне на продукта
Таблото на автомобила, като основен компонент от интериора на автомобила, пряко определя естетическото качество на автомобила, точността на сглобяване и потребителското изживяване. Шприцформата за автомобилни табла е ключова част от оборудването за постигане на масово-мащабно, високо-прецизно масово производство на табла. Следва систематичен и професионален подробен анализ, предоставен отМухъл Jiutaiза вас.
Таблото на автомобила, като основен компонент от интериора на автомобила, пряко определя естетическото качество на автомобила, точността на сглобяване и потребителското изживяване. Шприцформата за автомобилни табла е ключова част от оборудването за постигане на масово-мащабно, високо-прецизно масово производство на табла. Следва систематичен и професионален подробен анализ, предоставен отМухъл Jiutaiза вас.
I. Характеристики на мухъл
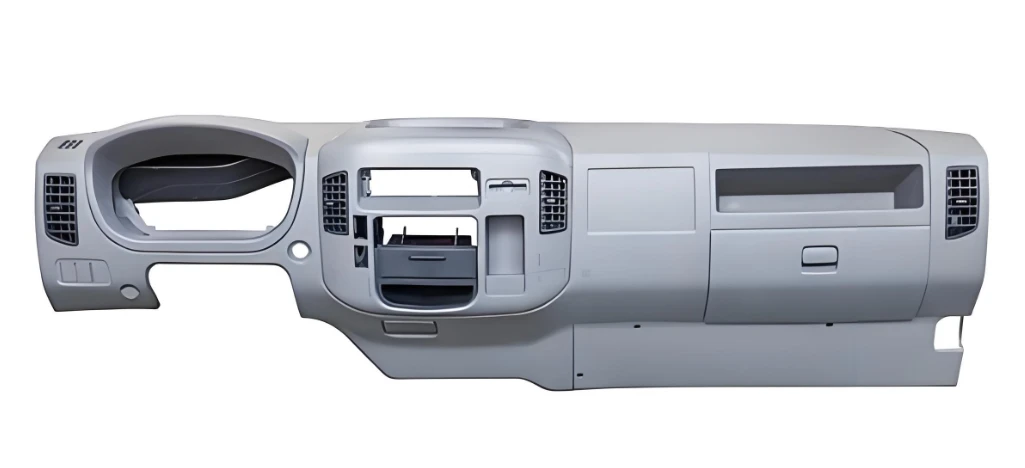
Шприцформата за автомобилни табла, повлияна от собствените характеристики на продукта, показва основните технически характеристики на"голям{0}}мащаб, комплекс и висока{1}}прецизност", конкретно се проявява, както следва:
1. Мащабните-структурни характеристики са видни:Таблото е голяма вътрешна пластмасова част на автомобил. Конвенционалните външни размери могат да достигнат над 1300 mm × 500 mm × 450 mm, а съответната форма също е голяма шприцформа, с големи външни размери и голямо общо тегло. По време на производството трябва да се съчетае с голяма машина за леене под налягане. Цялостният структурен дизайн на матрицата трябва напълно да отговаря на изискванията за твърдост и здравина на широко-мащабно оборудване, за да се предотврати деформация на матрицата по време на процеса на формоване.
2. Структурата на кухината е сложна и прецизна:Повърхността на арматурното табло трябва да интегрира множество функционални структури като позиции за инсталиране на изхода на въздуха, слотове за карти с дисплей, вдлъбнатини за бутони и кабелни снопове през дупки и има много неправилни странични вдлъбнати и изпъкнали структури, което води до дълъг път на потока и високо съпротивление на потока на стопилката в кухината. Това поставя изключително високи изисквания за точността на формоване, повърхностното покритие и дизайна на изпускателната система на кухината.
3. Адаптиране към строгите изисквания за външен вид:Тъй като арматурното табло е основна видима вътрешна част в автомобила, повърхността му често трябва да бъде обработена с текстури като кожено зърно и матово покритие. Следователно кухината на формата трябва да бъде фино текстурирана едновременно. В същото време, за да се предотврати повреда на текстурата на повърхността по време на изваждане от формата, наклонът на изваждане от формата (обикновено по-голям от или равен на 5 градуса) трябва да бъде строго контролиран, за да се гарантира постоянството на външния вид на масово-произвежданите продукти.
4. Изисквания за висока стабилност на работа:При сценарии за индустриализирано масово производство формите трябва да издържат на високо{0}}честотни удари при отваряне и затваряне. Поради това се налагат строги изисквания към показатели като точност на водене и позициониране, устойчивост на износване на ключови компоненти. Необходимо е да се осигури дългосрочна-стабилна работа на формите чрез мерки като укрепване на структурния дизайн и избор на устойчиви на износване материали, за да се гарантира ефективност на производството и степен на квалификация на продукта.
II. Ключови точки на дизайна
Дизайнът на матрицата трябва да отчита изчерпателно трите основни цели за качество на формоване, производствена ефективност и експлоатационен живот. Основните точки на дизайна са както следва:
1. Проектиране на портална система
Трябва да се даде приоритет на вентилационната система с горещ канал и се препоръчва интегралната структура на горещия канал. Тази структура има значителни предимства като удобен монтаж и демонтаж, контролируеми производствени разходи и никакъв риск от изтичане на разтопен материал. При проектирането размерът и спецификациите на арматурното табло и характеристиките на потока на стопилката трябва да се комбинират, за да се определи научно броят и разпределението на портите. Обикновено се използва метод на много{3}}точково инжектиране, за да се осигури равномерно запълване на кухината от стопилката и ефективно намаляване на дефектите при формоване, като линии на заваряване и следи от свиване.
2. Странично ядро-издърпваща структура
За страничните вдлъбнати-изпъкнали структури на арматурното табло (като странични отвори, издатини и т.н.) механизмът за издърпване на страничната сърцевина-трябва да бъде прецизно проектиран. Обичайните индустриални решения включват комбинацията от наклонени плъзгачи и пружини и комбинацията от огънати щифтове и плъзгачи. По време на процеса на проектиране ходът на-издърпване на сърцевината и задвижващата сила трябва да бъдат точно изчислени, за да се осигурят плавни и стабилни действия на-издърпване на сърцевината, прецизно и надеждно повторно позициониране и избягване на намеса в други структури на матрицата, за да се осигури плавно изваждане от формата на продукта.
3. Дизайн на охладителната система
Възприета е схема за проектиране на „мрежово-кръстосано{1}}охлаждане. Движещата се форма обикновено има 12-15 прави канала за охлаждаща вода и кръгове за охлаждане на воден кладенец, докато неподвижната форма има 20-25 охлаждащи вериги. Водните канали на движещите се и неподвижни форми са подредени в кръстосан модел, за да образуват равномерна охлаждаща мрежа, покриваща цялата площ. Този дизайн осигурява постоянни скорости на охлаждане във всички области на арматурното табло, като ефективно избягва проблеми като изкривяване и непостоянно свиване, причинено от неравномерно охлаждане, и съкращава цикъла на формоване, за да подобри ефективността на производството.
4. Проектиране на система за насочване и позициониране
Приема се комбинирана направляваща и позиционираща структура от квадратни водещи щифтове и щифтове за позициониране на разделителната повърхност. Квадратните водещи щифтове имат предимствата на висока точност на водене и силен товароносим-капацитет. Комбинирани с щифтове за позициониране на разделителната повърхност, те могат да образуват двойна гаранция за позициониране, като ефективно избягват проблеми като изместване и несъответствие по време на отваряне и затваряне на матрицата, гарантирайки точността на затваряне на кухината и по този начин подобрявайки последователността на размерите на продукта.
5. Проектиране на вентилационна система
Поради големия обем на кухината на арматурното табло и дългия път на пълнене на стопилката, има вероятност газът да остане в кухината по време на процеса на формоване. Следователно вентилационните канали трябва да бъдат точно поставени в ключовите зони, където стопилката е запълнена последно (като ъглите и корените на ребрата). Ширината на вентилационните жлебове трябва да се контролира на 0,02-0,05 mm, а дълбочината не трябва да надвишава 0,1 mm, за да се осигури плавно изпускане на газ от кухината и да се избегне образуването на дефекти като мехурчета, изгаряне и недостиг на материал.

III. Формовъчни материали
Изборът на материали за формите трябва цялостно да балансира устойчивостта на износване, ефективността на полиране, структурната здравина и контрола на разходите. Критериите за избор на материали за основните части са както следва:
1. Кухина и сърцевина:За предпочитане използвайте предварително закалени стомани за пластмасови форми с висока твърдост и добри полиращи свойства, като 718H, NK80, P20H и др. Твърдостта им може да достигне HRC30-40. Това не само отговаря на изискванията за обработка на фини текстури на кухината, но също така има отлична устойчивост на износване, гарантирайки, че експлоатационният живот на формата е по-голям или равен на 500 000 цикъла на формоване. За формите за арматурно табло на превозни средства от висок клас могат да бъдат избрани стоманени форми от неръждаема стомана с по-добра устойчивост на корозия и полиране (като S136H), за да се подобри допълнително качеството на повърхността на продукта.
2. Части от-тип шаблон:Основните шаблони, като например неподвижни шаблони и подвижни шаблони, трябва да използват предимно предварително -закалени стомани за формовки като P20 и 718, за да осигурят достатъчна твърдост и здравина, предотвратявайки структурна деформация на формите по време на чести операции на отваряне и затваряне; направляващите колони и направляващите втулки трябва да бъдат направени от легирани конструкционни стомани като 20CrMnTi. След обработка с карбуризиране и закаляване, тяхната устойчивост на износване и точност на насочване могат да бъдат значително подобрени.
3. Части на ежекторния механизъм:Движещите се части, като наклонени плъзгачи и огънати щифтове, трябва да бъдат изработени от студено{0}}обработена стомана с висока якост и устойчивост на износване, като Cr12MoV, SKD11 и т.н. След закаляване и темпериране тяхната твърдост може да достигне HRC55-60, осигурявайки дълготрайна стабилност и надеждност на устойчивост на износване на изтласкващия механизъм.
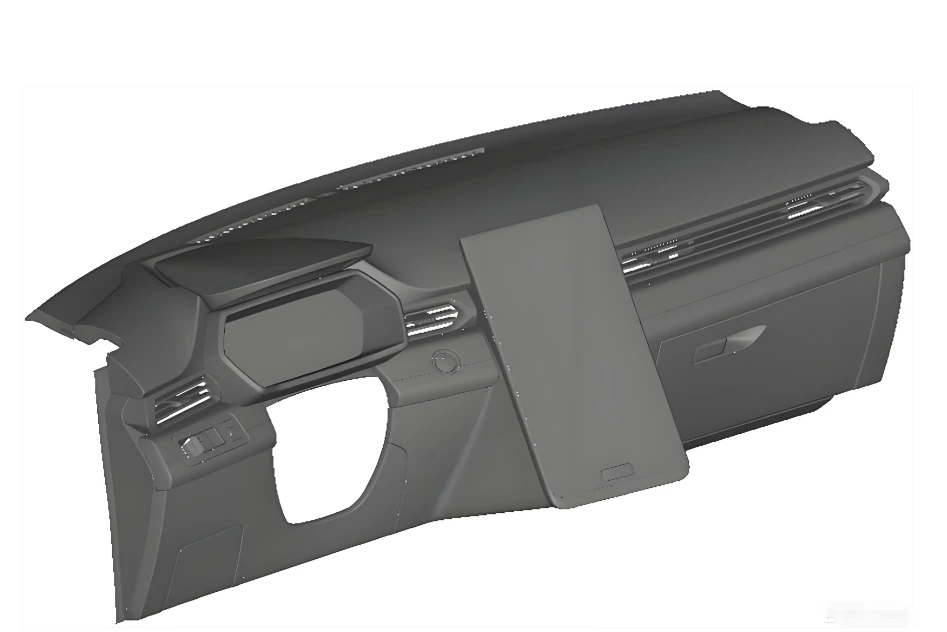
IV. Процес на формоване
Процесът на леене под налягане за автомобилни арматурни панели се основава на основните принципи на „контрол на параметрите с висока-прецизност и стабилно масово производство“. Информацията за свързания процес е обобщена в следната таблица:
|
видове занаяти |
подробно описание |
|
Контрол на параметрите на основния процес |
1. Температурни параметри: ① Температура на цевта (за PP материал: 180-220 градуса; за ABS материал: 220-260 градуса), температурата на всяка секция трябва да бъде прецизно регулирана според характеристиките на суровините, за да се осигури равномерно пластифициране на стопилката; ② Температура на матрицата: 40-80 градуса, температурата се поддържа стабилна чрез система за охлаждане с постоянна температура, за да се избегне неравномерно свиване на продукта поради температурни колебания; |
|
2. Параметри на налягането: ① Налягане на впръскване: 80 - 120 MPa. Той приема сегментиран режим на прилагане на налягане, като използва градиентно регулиране на налягането, за да намали риска от въздействие на стопилката върху кухината на формата, осигурявайки стабилно формоване; ② Налягане на задържане: Задайте на 50 - 70% от налягането на впръскване, за да осигурите достатъчно вторично запълване на кухината на формата и да намалите следите от свиване на продукта. |
|
|
3. Параметри на скоростта: Скоростта на инжектиране е 30 - 80 mm/s. Приема се диференцирана стратегия за контрол на скоростта - за сложни структурни зони (като дупки и ъгли), използва се ниска-скорост на пълнене от 30 - 50 mm/s, за да се осигури пълно формоване; за обикновени площи се използва високо{6}}скоростно пълнене от 50 - 80 mm/s за подобряване на производствената ефективност. |
|
|
4. Времеви параметри: ① Време за задържане под налягане: 5 - 15 секунди, регулира се динамично според дебелината на продукта, за да се осигури адекватно изхвърляне; ② Време за охлаждане: 10 - 25 секунди, като основният критерий е продуктът да е напълно втвърден и да няма деформация след изваждане от формата. |
|
|
Процес на формоване |
Изсушаване и предварителна -обработка на суровината → Нагряване и пластифициране на варела → Инжектиране, запълване на кухината на матрицата → Задържане на налягането и прибиране за пълнене → Охлаждане и втвърдяване → Деформиране → Действие на странично изхвърляне на сърцевината → Изхвърляне на продукта → Проверка на отстранената част → Подготовка за затваряне на матрицата за следващото формоване (За високо-крайни продукти, допълнителни процеси на повърхностна обработка като пръскане и флокирането може да се добави по-късно) |
|
Трудности на процеса и решения |
1. Дългият път на потока на стопилката е склонен да причини следи от заварки: Това може да се подобри чрез оптимизиране на позицията и количеството на затвора, умерено повишаване на температурата на цевта и прецизно контролиране на скоростта на инжектиране и т.н. 2. Повърхностната текстура е податлива на повреди: Строго контролирайте скоростта на изваждане от формата, оптимизирайте оформлението на механизма за изхвърляне, осигурете равномерно разпределение на силата на изтласкване и избягвайте концентрацията на локално напрежение, което причинява увреждане на текстурата. |
V. Сценарии за приложение
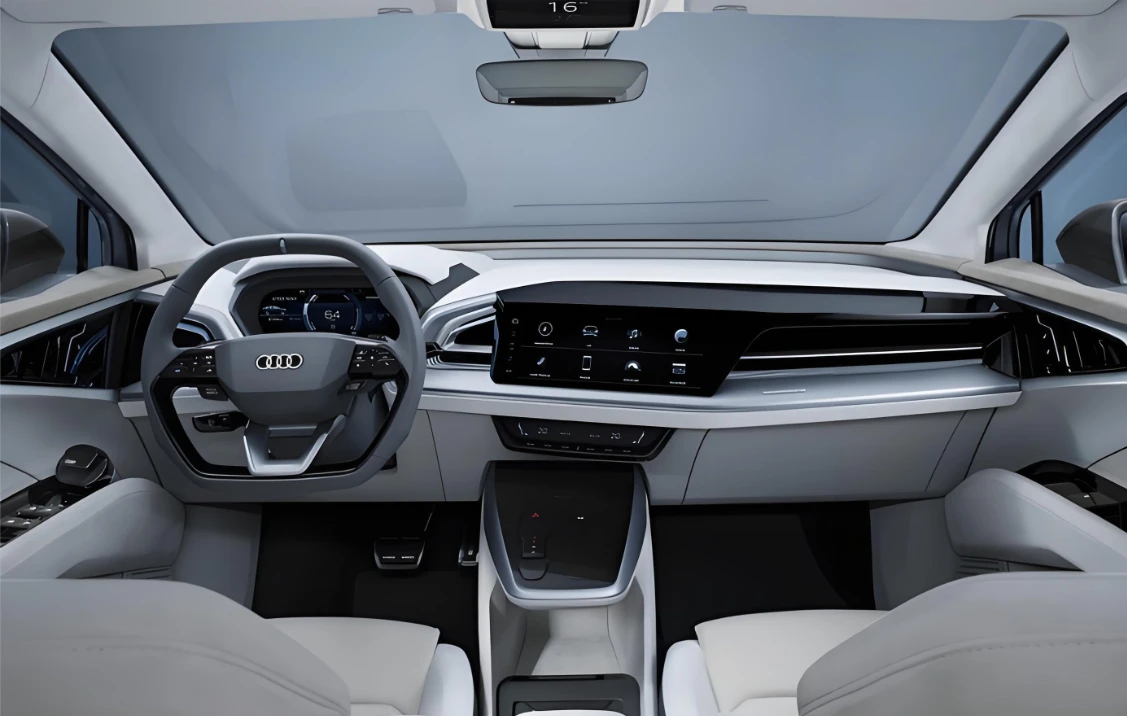
Инжекционните форми за автомобилно арматурно табло се използват широко в процеса на масово производство на арматурни табла за различни пътнически и търговски превозни средства. Те обхващат всички видове превозни средства, включително превозни средства с гориво и превозни средства с нова енергия (чисто електрически, хибридни). Специфичните характеристики на приложението са както следва:
1. Пълна съвместимост на модела на превозното средство:Въз основа на специфичните изисквания на структурите на арматурното табло на различните модели превозни средства, персонализирани структури на формите могат да бъдат проектирани да се адаптират към производството на различни видове превозни средства, като компактни автомобили, SUV, MPV и тежкотоварни-камиони. Например, за широко-извитата структура на повърхността на арматурното табло в SUV моделите и интегрираните позиции за инсталиране на напълно LCD екрани в нови енергийни превозни средства може да се постигне прецизна съвместимост.
2. Адаптиране на интегрирането на функцията:В съответствие с тенденцията на автомобилната интелигентност, матрицата може едновременно да интегрира функционални зони като слота за карта за околно осветление, позицията за инсталиране на модула за безжично зареждане и структурата за фиксиране на сензора, постигайки „оформяне на една форма, интегрирана интеграция“, значително намалявайки последващите процеси на сглобяване и повишавайки ефективността на производството и точността на сглобяване.
3. Балансиране на изискванията от висок-и нисък{2}}клас:За луксозните превозни средства формите могат да постигнат високо-прецизно формоване на текстура и безшевни структури на фуги, гарантирайки текстурата на външния вид и точността на сглобяване на продуктите. За превозни средства от-масовия пазар, чрез оптимизиране на структурата на формата и опростяване на процедурите за обработка, може да се постигне ниска-цена и голям-обем на производство, за да се отговори на широкомащабните-изисквания на пазара.
4. Приложение за разширяване на индустрията:След като определени форми преминат целенасочени структурни корекции, те могат да бъдат разширени за използване в автомобилни интериорни компоненти като централната конзола и кутията за съхранение на седалката на пътника, които са структурно подобни на арматурното табло. Това подобрява гъвкавостта на формата и намалява производствените разходи на предприятието.
В заключение, проектирането и производството на шприцформи за автомобилно арматурно табло трябва да отчита цялостно характеристиките на структурата на продукта, материалните изисквания на суровините, параметрите на процеса на формоване и сценариите за пазарно приложение. Чрез прецизен структурен дизайн, научен подбор на материали и строг контрол на процеса, арматурното табло може да постигне висока прецизност и стабилно партидно производство, отговаряйки напълно на строгите стандарти за качество и пазарните изисквания на автомобилната индустрия за интериорни компоненти.
Популярни тагове: шприцформа за автомобилно арматурно табло, Китай шприцформа за автомобилно арматурно табло производители, фабрика, усъвършенствана инжекционна форма, Завършване на инжекционната плесен, инжекционна плесен за формоване с две изстрели, шприцформа, инжекционна плесен за сложни форми, Надеждна инжекционна форма


