


Характеристики на формите за автомобилни интериорни части
May 06, 2026
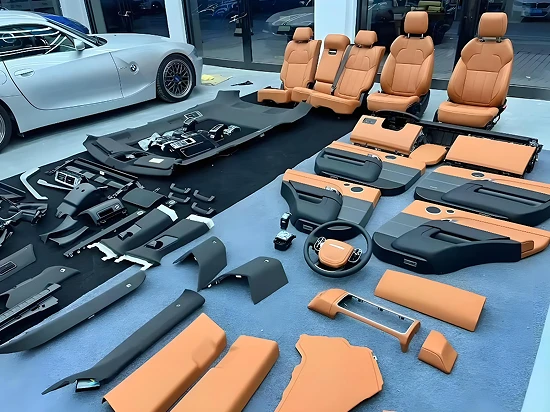
Формите за автомобилни интериорни компоненти са основното оборудване в производството на автомобилни интериори. Техният дизайн, производство и приложение се въртят около текстурата на външния вид, точността на сглобяване, функционалните изисквания и характеристиките на серийното производство на вътрешните компоненти. Те интегрират множество технологични области като прецизна обработка, наука за материалите и оптимизация на процеси. Основните характеристики са отразени в следните пет аспекта, като се вземат предвид практичност, стабилност и професионализъм.
I. Дизайнът е силно целенасочен и прецизно отговаря на основните изисквания на интериора.
Интериорните компоненти на автомобила пряко влияят върху сетивното изживяване на пътниците и цялостното качество на автомобила. Дизайнът на матрицата трябва да даде приоритет на удовлетворяването на естетическите изисквания и стандартите за сглобяване на вътрешните компоненти, представяйки ясна ориентация към изискванията.
По отношение на дизайна на кухината на матрицата е необходимо точно да се възпроизведат повърхностните ефекти като текстура на кожата, дървесни зърна и геометрични шарки, необходими за вътрешните компоненти. Дълбочината на ецване, равномерността и блясъка трябва да бъдат строго контролирани.
Независимо дали става въпрос за високо{0}}гланцирана пиано черна повърхност или матова текстура, трябва да се избягват всякакви дребни драскотини, дупки или други дефекти, за да се гарантира, че визуалното качество на крайния продукт отговаря на стандартите. В същото време разделителната линия трябва да бъде гениално скрита в не-визуални зони, като ръбове и жлебове. Неговата прецизност трябва да достигне стандарта да бъде фин като косъм, като се вземат предвид както цялостният визуален ефект, така и удобството на допир.
По отношение на съвместимостта на сглобяването, дизайнът на матрицата трябва напълно да отчита разликите в степента на свиване на различните вътрешни материали (като PP+TD20, ABS, PC/ABS и т.н.), да контролира прецизно толеранса на размерите на формованите части, обикновено изискващ ±0,1 mm или дори по-стриктно, за да се осигурят еднакви монтажни празнини между вътрешните компоненти, съответствие с повърхностните разлики и без проблеми с намесата. За ключови конструкции за сглобяване, като -захващащи се части и позициониращи щифтове, частта за формоване на матрицата трябва също така да вземе предвид както здравината, така и устойчивостта на износване, както и гладкостта на изваждането от формата, като се избягват дефекти като деформация или счупване на формованите части. В допълнение, матрицата трябва да оптимизира литниковата система и структурата на 排气 според течливостта на материала, за да предотврати проблеми като къси изстрели, очевидни линии на сливане и уловен въздух, гарантирайки целостта на формованите части.

II. Изборът на материали е много строг, като се вземат предвид както производителността, така и балансът на разходите.
Изборът на материали за формите пряко влияе върху продължителността на живота на формата, точността на формоване и качеството на крайния продукт. Необходимо е да се постигне разумен баланс между производителност и цена въз основа на производствения обем на интериорните компоненти, изискванията за външен вид и характеристиките на материала. Основните изисквания са насочени към висока твърдост, устойчивост на износване, полиране и издръжливост. Обикновено стандартът за твърдост трябва да достигне HRC 48-52+.
Съгласно различните изисквания изборът на материали за формите показва разлики: за вътрешни компоненти форми с обикновени текстури и за дребно{0}}серийно производство често се избират P20, 718 и други предварително-закалени стомани, които имат отлична производителност при обработка и не изискват вторична топлинна обработка, балансирайки практичност и икономичност; за форми с големи количества и високи изисквания обикновено се използват H13, SKD61 и други закалени стомани, които имат изключително силна устойчивост на износване и стабилност, подходящи за дългосрочни-масови производствени нужди; за вътрешни компоненти с висок-гланц и висока-чистота (като контролни панели и декоративни лайстни), NAK80, S136 и други огледални стомани или стомани от прахова металургия се дава приоритет, тъй като тяхното полиране е отлично, постигайки огледален ефект от над десет хиляди точки, и те също имат добра устойчивост на корозия, избягвайки повърхностни дефекти. В допълнение, ключовите части на матрицата (форми, сърцевини, порти и т.н.) трябва да преминат термична обработка, като закаляване и темпериране, а някои части също трябва да преминат обработка на азотиране за допълнително подобряване на твърдостта на повърхността и устойчивостта на износване.
III. Висока точност на производство, разчитаща на прецизна технология за обработка за поддръжка
Формите за автомобилни интериорни компоненти трябва да постигат точност на обработка на ниво микрометър. Те трябва да разчитат на високо{1}}оборудване за обработка и изящно майсторство, за да гарантират, че структурата на формата, размерът и качеството на повърхността отговарят на стандартите за проектиране и могат да отговорят на прецизните изисквания на вътрешните компоненти.
По отношение на прецизната обработка се използва различно оборудване като CNC машинни центри, високо-скоростно фрезоване, електроерозионна обработка (EDM) и електроерозионна обработка с бавна жица, за да се постигне прецизно формиране на сложни повърхности и фини текстури. Дизайнът и точността на производство на електродите влияят пряко върху качеството на образуване на EDM. Текстурирането често използва техники като химическо ецване и лазерно ецване. Необходимо е стриктно да се контролира дълбочината на ецване, равномерността и прехода на модела. Преди ецване, повърхността на матрицата трябва да бъде добре почистена, за да се избегне повлияване на ефекта на репликация на текстурата. Процесът на полиране се степенува според изискванията на продукта, вариращ от матово покритие до огледално покритие. Трябва да се управлява от опитни техници, за да се предотврати прекомерно-полиране, което може да причини промени в размера или образуване на шарки от портокалова кора. Точността на полиране на някои части с висок-гланц трябва да достигне Ra по-малък или равен на 0,05 μm.
По отношение на структурното сглобяване, насочването и позиционирането на движещи се компоненти като подвижни и неподвижни форми, плъзгачи и т.н. трябва да бъдат прецизни. Чрез структури като прецизни направляващи колони и направляващи втулки, както и фиксатори на ръбовете, е гарантирано, че няма да има разместване или летящи ръбове по време на-затваряне под високо налягане. В същото време опорните колони трябва да бъдат разумно подредени, дебелината на шаблона трябва да се увеличи и силата на затягане при шприцоване трябва да се устои, за да се предотврати деформирането на матрицата и причиняването на отклонения в размерите на крайния продукт. В допълнение, модулът на формата трябва да отговаря на съответните индустриални стандарти. Движението на движещите се части трябва да бъде плавно и стабилно, плъзгащата контактна площ трябва да бъде не по-малко от 85% от неговата площ, а водните и въздушните вериги трябва да са безпрепятствени и без течове.
IV. Строг производствен контрол, подчертаващ стабилността и подобряването на ефективността
Автомобилните интериорни компоненти се произвеждат предимно в големи количества. Формите трябва да бъдат адаптирани към изискванията за ефективно масово производство, като същевременно се контролират стриктно параметрите на процеса, за да се осигури стабилно качество на продукта и да се намали процентът на отпадъците. Ядрото се крие в оптимизирането на параметрите на процеса, обработката на материалите и наблюдението на условията на матрицата.
По отношение на контрола на параметрите на процеса е необходимо да се регулират точно трите основни параметъра:
По отношение на обработката на материала, обичайните вътрешни материали като найлон, PC и ABS са силно податливи на абсорбиране на влага. Следователно те трябва да бъдат подложени на подходящо сушене в съответствие със спецификациите. Температурата на сушене, времето и дебелината на слоя материал трябва да бъдат строго контролирани, за да се предотврати разлагането на водните пари при висока температура и високо налягане, което може да доведе до дефекти като сребърни ивици и мехурчета в крайните продукти. За наблюдение на състоянието на матрицата, кухините, разделителните повърхности и изпускателните канали трябва да се почистват редовно, за да се отстранят маслените петна и продуктите от разлагане на пластмаса. Трябва също така да се приеме подходящото използване на освобождаващи агенти. В същото време подвижните части като плъзгачи, щифтове и направляващи колони трябва да се смазват редовно и трябва да се проверяват условията на износване на уязвимите части. Те трябва да се сменят навреме, за да се осигури дългосрочна-стабилна работа на формата.
V. Високи изисквания за поддръжка, изискващи научно управление за удължаване на жизнения цикъл на продукта
Инвестиционните разходи за формите за автомобилни интериорни компоненти са високи и те трябва да бъдат адаптирани за дългосрочно-масово производство. Научната поддръжка и управление са ключът към удължаване на експлоатационния живот на формата и намаляване на производствените разходи. Основните аспекти включват стандартизирана работа, научно съхранение и професионална поддръжка.
По отношение на стандартната работа е необходимо стриктно да се следват процедурите за инсталиране, отстраняване на грешки и демонтаж на формите, като се избягват насилствени операции (като принудително изхвърляне или почукване). Преди да затворите формата, уверете се, че няма чужди предмети в кухината. Не извършвайте дългосрочно-инжектиране под високо-налягане при условия, при които температурата на формата не отговаря на стандарта или е необичайна, за да предотвратите повреда на матрицата. По отношение на научното съхранение, когато формите не работят дълго време, те трябва да бъдат старателно почистени и покрити със специално масло против -ръжда. Ключовите части трябва да бъдат опаковани за защита. Съхранявайте ги в суха среда с подходяща температура. Първо ги поставете изправени върху специална поставка, за да избегнете подреждане и деформация. В същото време издухайте остатъчната вода във водния канал и инжектирайте течност против-замръзване и анти{11}}ръжда.
По отношение на професионалната поддръжка трябва да се установи подробна история на матрицата, включително производствените цикли, историята на поддръжката и ситуациите на подмяна на части. За поправка на щети от мухъл (като повреда от удар и износване), професионалният персонал трябва да използва съвпадащи техники за заваряване (като лазерно заваряване), за да го поправи. След ремонта са необходими повторна обработка и топлинна обработка, за да се гарантира, че производителността отговаря на стандартите. За износване на текстурата и повреда на повърхността на полиране е необходимо професионално поправяне на текстурата и повторно-полиране, за да се гарантира, че матрицата може да продължи да произвежда квалифицирани вътрешни компоненти.
VI. Широка адаптивност, съвместима с различни производствени процеси и функционални изисквания
Тъй като автомобилните интериори преминават през подобрения към олекотяване, усъвършенстване и персонализиране, формите трябва да бъдат съвместими с различни процеси на формоване и функционални изисквания, демонстрирайки силна гъвкавост. За различни видове интериорни компоненти формите могат да бъдат адаптирани към усъвършенствани процеси като дву-цветно/много-цветно шприцване, в-декорация на матрици (IMD/IML/INS), газово-асистирано шприцване и микро-разпенващо леене под налягане. Сред тях формите за леене под налягане с микро-разпенена пяна трябва да отговарят на специфични структурни изисквания, като например използване на структура на иглени клапани за горещия канал, правилно настройване на изпускателните пръти и изпускателните вложки и т.н., за да се постигне олекотяване и подобряване на производителността на вътрешните компоненти. В същото време формите трябва да бъдат адаптирани към производството на различни функционални вътрешни компоненти, независимо дали става дума за голямо табло, панел на вратата или малки изходи за климатик, закопчалки за карти и т.н., чрез оптимизиран структурен дизайн, за да отговарят на изискванията за формоване. Някои интелигентни форми също интегрират сензори и крайни шлюзове на IoT, за да постигнат-наблюдение в реално време на параметри като температура на формата и сила на затягане, адаптиране към нуждите на цифровото производство.


