


SMC течливост и нейната връзка с плесени
Aug 06, 2026
SMC (Sheet Molding Compound) е подсилена със стъклени влакна-термореактивна формовъчна смес, с присъщ висок вискозитет и голяма дължина на влакната.,Течливостта се определя изцяло от формоване при висока-температура и високо{1}}налягане, а структурата на матрицата е ключовият външен фактор, определящ качеството на потока на материала и дефектите на продукта,Двете взаимно се ограничават.
I. Температурното зониране на формата директно променя капацитета на потока на SMC.
Температурата на формата влияе върху вискозитета на смолата.SMC Матричният ненаситен полиестер става мек при нагряване и по този начин придобива течливост:
Ниска температура на матрицата: Вискозитетът на смолата е висок и съпротивлението на потока на материала се увеличава рязко, което води до недостатъчно запълване, недостиг на материал и слаба здравина на заваръчната линия;
Висока температура на матрицата: Повърхностната смола бързо претърпява преждевременно втвърдяване (пред-гелиране), образувайки твърда обвивка, която блокира потока на вътрешния материал, което води до мехурчета, разслояване и модели на поток. Диапазонът на постоянната температура за конвенционалните форми за формоване под налягане на SMC: 130-155 градуса. За големи и тънкостенни продукти контролът на температурата трябва да бъде разделен на зони и краят на потока на материала трябва да бъде подходящо нагрят.
Температурната разлика на матрицата причинява разлика в потокаАко температурната разлика между сърцевината на матрицата и кухината на матрицата е твърде голяма, материалът ще тече за предпочитане към зоната с по-висока температура и по-ниско съпротивление, което води до неравномерно разпределение на стъклени влакна и локален недостиг на материал.
II. Дизайнът на структурата на кухината определя пътя на потока на материала и съпротивлението на потока.
1. Дебелина на стената на продукта
· Дебел{0}}стенна кухина: Каналът за потока на материала е широк, с ниско съпротивление на потока и гладко запълване, но е предразположен към натрупване на газови мехурчета;
· Кухина с-тънки стени: Пролуката е тясна и е много вероятно стъклените влакна да прескочат и блокират материала, което води до значително намаляване на течливостта. Необходимо е да се увеличи налягането на пресовата машина и да се оптимизира поставянето на материала.
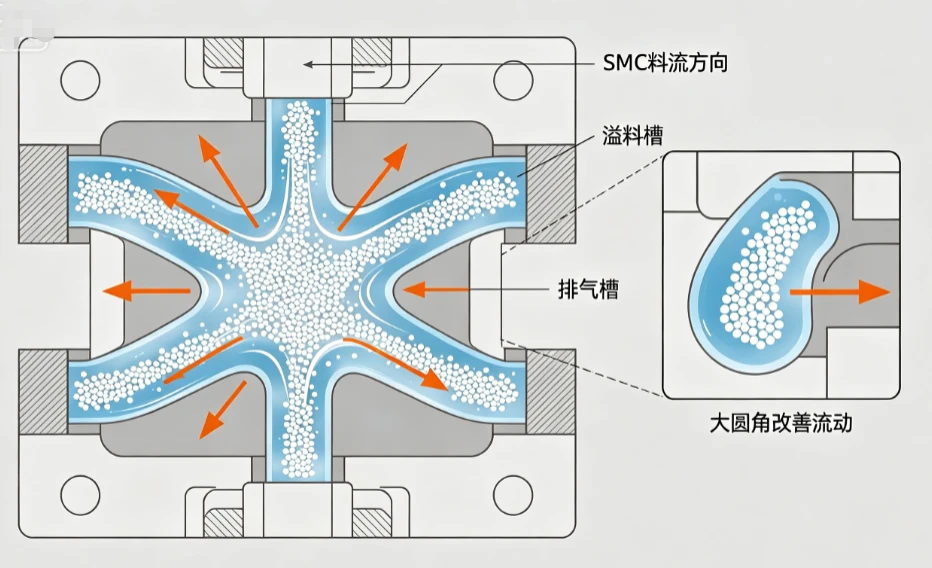
2.Заоблени ъгли, ъгъл на теглене, усилващи ребра
Остри ъгли, малки R ъгли: устойчивостта на промяна на потока на материала е висока, което води до заплитане и натрупване на влакна и прекъсване на потока; когато заобленият ъгъл на формата R е по-голям или равен на 2 mm, потокът може значително да се подобри;
Дълбоки ребра, тесни канали: Те принадлежат към тесни канали за поток и SMC стъклените влакна са склонни към засядане, което затруднява пълненето на формата. Необходимо е да се разшири коренът на ребрата и да се добавят преливни канали;
Недостатъчен ъгъл на теглене: Съпротивлението на триене на страничните стени на кухината на формата се увеличава, възпрепятствайки напредването на материала напред.
3.Площ на кухината и дължина на процеса
Колкото по-дълъг е процесът, толкова по-голямо е кумулативното съпротивление по линията на SMC и толкова по-значителен е спадът в терминалната течливост; за продукти с дълъг{0}}процес е необходимо разумно да се разпределят суровините и да се увеличи преливният ръб, за да се подпомогне изпразването.
III. Системата за формоване / преливане е ключовата структура на формата за контролиране на потока.
Преливник (преливник)Създаването на зони за преливане около матрицата е най-често срещаният метод за подобряване на потока на SMC: По време на процеса на формоване излишната смола, въздух и материали с нисък-вискозитет се вливат първо в канала за преливане, като непрекъснато осигуряват движеща сила на потока към вътрешността на кухината на матрицата, премахвайки въздушните мехурчета и предотвратявайки заваръчните линии. Формата без преливен канал е склонна към недостатъчно запълване.
Празна кухина за позициониране, наклон за насочване на потокаПрави се насочващ наклон в зоната за подаване на материал на матрицата, за да насочва SMC да се разпространява равномерно във всички посоки, предотвратявайки запушването на материала да причини еднопосочно протичане на материала или да причини локално натрупване на влакна.
Изпускателна структураДълбочината на вентилационния жлеб на матрицата обикновено е от 0,03 до 0,08 mm: Ако газът не може да бъде изпуснат, това ще причини въздушно запушване, директно блокиращо потока на материала; лошото вентилиране на въздуха ще се прояви като привидно слаба течливост, но всъщност се дължи на запушването на газа.
Повърхностно покритие на матрицата, триене на разделителната повърхност и влиянието му върху потока
·Груби кухини, драскотини, корозионни вдлъбнатини: Увеличете съпротивлението на триене между SMC и стената на матрицата, забавяйте скоростта на потока на материала и причинявайте следи от течливост по повърхността на продукта;
·Прекомерна междина между разделителната повърхност: След прилагане на натиск, смолата изтича в големи количества от разделителната повърхност, което води до недостатъчно количество материал вътре в кухината, което привидно показва недостатъчна течливост; твърде малката междина води до лошо изпускане и високо съпротивление.
VI. Твърдината на матрицата и междината на затваряне на матрицата косвено влияят върху ефективната течливост.
След като машината за пресоване приложи натиск, ако твърдостта на матрицата е недостатъчна, ще има леко разширение на формата, дебелината на локалната кухина ще се увеличи и разпределението на потока на материала ще стане нередовно. Неравномерната междина при затваряне на матрицата ще доведе до неравномерна скорост на потока на материала на различни места, неравномерна дебелина на продукта и нарушена ориентация на влакната.
V. Съответствие между често срещаните дефекти на потока в матриците и техните причини
|
нездравословно явление |
Основната причина за мухъла |
|
Недостатъчни материали, недостатъчно запълване на формата |
Дълъг процес, тънки стени, тесни ребра, ниска температура на формата, липса на преливен канал, блокиран изпускателен отвор |
|
Повърхностни завихряния и вълнички |
Лошо покритие на кухината, голяма температурна разлика, прекалено остри ъгли и неравномерна скорост на потока на материала |
|
Напластяване, балончета |
Недостатъчен преливник, твърде малък изпускателен канал и прекалено висока локална температура на матрицата, причиняващи преждевременно желиране. |
|
Локално натрупване на стъклени влакна |
Рязка промяна на канала на потока, ъгъл под прав-ъгъл, дълбоко и тясно усилващо ребро |
|
Следите от заваряване чрез стопяване са крехки. |
Няма преливен дренаж или изпускателна система на кръстовището, където се срещат двата материала. |
VII. План за оптимизация за подобряване на течливостта на SMC при повдигане на края на формата
- Формовъчна кухина: Всички ъгли са закръглени с по-големи радиуси, тесните ребра са удебелени в основата и е добавена водеща структура в дългата технологична секция;
- Контрол на температурата: Формата има независими нагревателни кръгове. Температурата в зоната на захранване е малко по-ниска и температурата в края на материалния поток е подходящо повишена;
- Преливане и изпускане: Непрекъснатите ръбове на преливника са разположени по контура на продукта. Изпускателните канали се добавят отделно в ъглите и точките на сближаване на материала;
- Повърхностна обработка: Кухината на формата е полирана до огледално покритие, за да се намали устойчивостта на триене на стената на материала;
- Контрол на затварянето на матрицата: Увеличете твърдостта на шаблона на матрицата, равномерно контролирайте междината на затваряне на матрицата и избягвайте прекомерното преливане в определени локални области.
обобщете
Собствената формула на SMC (смола, стъклени влакна, пълнители) определя основната производителност на потока, но матрицата е носителят за пълното натоварване на потока: температурата, геометрията на кухината, вентилацията, повърхностното триене и твърдостта на формата съвместно контролират съпротивлението на потока, посоката на потока и скоростта на пълнене. За една и съща партида SMC суровини, смяната на формата или модифицирането на структурата на кухината ще доведе до напълно различни ефекти на формоване със значителни разлики в течливостта.


