Решения за леене под налягане за автомобилни части
Aug 05, 2026
Решения за повърхностни вдлъбнатини (следи от мивка / вдлъбнатини) в шприцовани автомобилни части
Автомобилните шприцовани-части имат строги изисквания за качество на повърхността и стабилност на размерите, особено за външни и вътрешни A-повърхностни компоненти. По време на производството често се появяват следи от потъване на повърхността (дефекти при свиване), обикновено концентрирани в области като ребра, издатини на винтове и локално удебелени издатини. Тези дефекти не само засягат външния вид, но в тежки случаи могат да доведат до лошо сглобяване, преувеличени дефекти на боята и в крайна сметка да доведат до отхвърляне на продукта. Основната причина за следите от потъване се крие в неравномерното свиване между дебели и тънки области по време на фазата на охлаждане на стопилката, където продължаващото свиване в по-дебелите участъци издърпва повърхностния слой, създавайки вдлъбнатини. Факторите, допринасящи за този дефект, включват дизайн на продукта, конструкция на формата, процес на леене под налягане и суровини. Подобряването трябва да следва систематичен подход-първо коригиране на параметрите на процеса, след това модифициране на матрицата и накрая оптимизиране на структурата на продукта, като се преминава от по-лесни към по-трудни решения. По-долу е изчерпателен преглед на коригиращите мерки.

ABS+PC пластмасова кутия за съхранение
I. Регулиране на процеса на леене под налягане
1. Налягане и поддържане на налягането
Увеличете налягането на задържане:По време на етапа на задържане на налягане, материал непрекъснато се добавя към кухината, за да се противодейства на свиването. За автомобилните части се препоръчва да се разчита главно на налягането на задържане, а не само на налягането на впръскване.
Удължете времето за задържане под налягане: Неефективно е да се прилага натиск, докато портата не замръзне и стане напълно запечатана.
Сегментирано задържане на налягането:първи-етап високо{1}}налягане, втори-етап ниско-налягане за предотвратяване на прекомерно напрежение (за избягване на бели петна и изкривяване на външните части).
Погрешно схващане: Просто увеличаване на налягането на впръскване. След като кухината на матрицата се запълни по време на процеса на шприцване, налягането трудно се предава към зоните с дебели-стени и подобрението е ограничено.
2. контрол на температурата
Намалете температурата на материала по подходящ начин:Температурата на стопилката не трябва да е твърде висока, тъй като ще увеличи скоростта на свиване; също така не трябва да е твърде ниско, за да избегнете лошо заваряване и къси удари.
температура на матрицата
✅ Част от външния вид: достатъчно повишава температурата на формата, охлаждането на повърхността на стопилката става по-бавно, което е полезно за предаване на налягането и намалява бръчките
⚠️ Ако температурата на формата е твърде висока, това ще удължи периода на охлаждане и ще увеличи общото свиване. Необходимо е да се намери точката на баланса.
Намалете температурата на дюзата и системата за горещ канал,Намалете свиването след-обработката, причинено от непрекъснатото топлинно разширение на стопилката.
3. Бързина и смяна на позиции
- По време на процеса на пълнене намалете скоростта на инжектиране в по-късния етап, за да предотвратите преждевременното замръзване на дебелия участък и да предотвратите навлизането на стопилката под налягане;
- Съкратете позицията на превключване V/P и превключете в състояние под налягане възможно най-скоро. Не чакайте, докато пълненето приключи напълно, преди да превключите.
4. време за охлаждане
Правилно удължете времето за охлаждане, за да позволите на детайла да се втвърди напълно, преди да го отстраните; ако отстраняването е твърде рано, пластмасовата част ще бъде с висока температура и мека, което я прави податлива на последващо свиване и хлътване.
5. обратно налягане
Леко увеличете обратното налягане, направете стопилката по-плътна, намалете вътрешните празнини, леко подобрете следите от свиване. Въпреки това, тя не трябва да бъде твърде висока, тъй като в противен случай повишаването на температурата ще бъде твърде голямо.
II. Оптимизиране на структурата на вратата, плъзгача и формата
Портата трябва да бъде разположена възможно най-близо до вдлъбнатинатаBOSS За колоните и дебелите ребра нанесете лепилото наблизо, за да сте сигурни, че задържащият натиск достига директно до зоната с дебели стени; прилагането на лепило на голямо разстояние ще доведе до значителна загуба на налягане.
Увеличете диаметъра на вратата / Скъсете времето за замразяване на врататаМалката порта бързо се втвърдява, което прави невъзможно поддържането на налягане за непрекъснато хранене; за големи автомобилни части обикновено се използват ветрилообразни, потопяеми и горещи вентили.
Оптимизирайте изпускателната системаВ зоната с дебели{0}}стени задържаният въздух ще образува вдлъбнатини и мехурчета; в краищата на усилващите ленти и в дебелите участъци трябва да се предвидят канали за вентилация.
Оптимизация на системата за охлаждаща водаЗоната с дебели-стени увеличава водните канали, като водните канали са близо до кухината, намалявайки температурната разлика между дебелите и тънките зони и избягвайки прекомерното локално прегряване и свиване; на колоната BOSS се дава приоритет за обработкаВода-блокиращ лист, фонтанно охлаждане.
Избягвайте локално натрупване на топлинаОстрите ъгли и дебелите части на сърцевината на формата са склонни да натрупват топлина. Следователно е необходимо да се използват берилиеви медни вложки за ускоряване на разсейването на топлината.
III. Дизайн на продуктовата структура
Най-честата причина за дефекти на пластмасовите части на автомобила: внезапна промяна в дебелината на стената.
1. Еднаква дебелина на стената, като разликата в дебелината на стената се контролира да бъде по-малка от 20%;
2. Дебелина на реброто По-малка или равна на 0,6 до 0,7 пъти дебелината на основната стена (надхвърляйки тази точка, задната част на реброто е склонна към депресия);
3. Колона BOSS:
o Не го правете плътна дебела колона;
o Направете корена на колоната вдлъбнат или издълбан (откраднете месо);
o Увеличете радиуса в корена и намалете локалната дебелина;
4. Дебели издатини, удебелени зони директно крадат материал от гърба (изпразват се), елиминирайки дебелото месо в корена от източника.
Опит в промишлеността: За външни части A, ако има дебели ребра или BOSS на гърба, само при кражба на месо е трудно да се премахнат напълно следите от свиване при регулиране на машината.
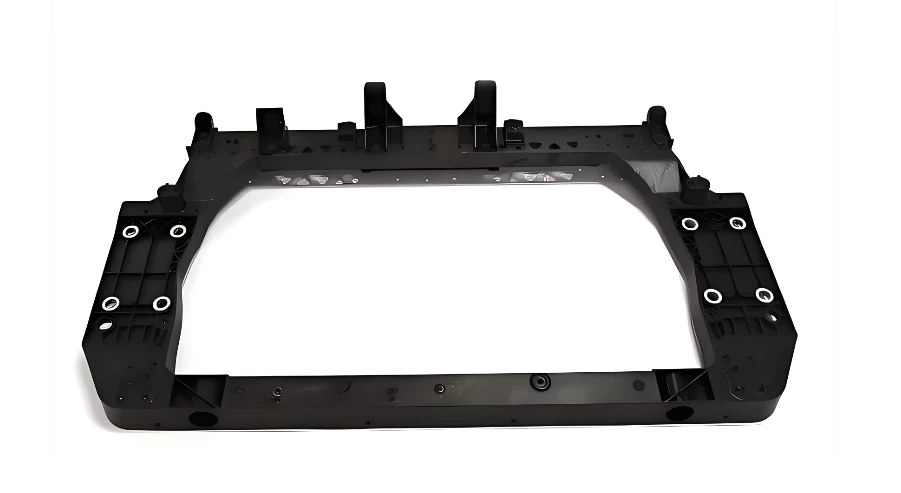
Предна-рамка на автомобила
IV. Регулиране на посоката на материала
1. При същите условия: Кристалните материали (PP, PA, POM) се свиват много повече от не-кристалните материали (ABS, PC) и са по-податливи на вдлъбнатини;
2. Добавянето на стъклени влакна и минерални пълнители може да намали степента на свиване при формоване и да облекчи вдлъбнатината;
3. Избор на ниска-степен на свиване;
4. Прекомерното съотношение на рециклиран материал води до колебания в плътността на стопилката и нестабилни следи от свиване. Строго контролирайте съотношението на смесване.
V. Последователност на бързо разследване
Потвърдете дали позицията на вдлъбнатината съответства на задните ребра / колони / дебели секции → Определете дали това е типична вдлъбнатина на дебела-стена
Увеличете времето за задържане на налягането и повишете задържането за изпитване (приоритет)
Фино{0}}настройте температурата на формата и температурата на материала, оптимизирайте точката на превключване V/P
Проверете дали разстоянието и размерът на вратата са достатъчни
Проверете дали ауспухът в дебелата позиция е лош
Ако горните методи са неефективни: Оценете модификацията на формата (увеличаване на размера на вратата, добавяне на охлаждане на вложката) или кражба на месо от продукта
- Вдлъбнатина (вдлъбнатина): Повърхността е вдлъбната навътре, без дупки, от външната страна на дебелия участък;
- Вакуумен мехур: Вътрешна кухина в формованата част, сериозна, когато повърхността се срути, най-вече причинена от недостатъчно задържащо налягане + прекомерна дебелина на стената. Подходът за обработка е същият.